
189-2923-7076
189-2923-7076
1. **化工行业**
- 处理高盐废水(如RO浓水、MVR母液)、有机溶剂回收、化学反应中间体提纯等,尤其适用于热敏性物质处理。
2. **食品行业**
- 用于果汁、乳制品、糖浆的低温浓缩,保留营养成分和风味;提取香料、食品添加剂等。
3. **制药行业**
- 药物溶液纯化、生物活性成分干燥,避免高温破坏药效。
4. **环保领域**
- 处理电镀废水(含重金属)、切削液废水、垃圾渗滤液等高难度废水,实现近零排放。
5. **新能源与材料行业**
- 锂电池生产废液、石墨烯废水等新型工业废水的处理。
1. **高效节能**
- 吨水处理电耗仅30-150 kWh,比传统蒸发器(200-300 kWh)降低50%-70%;热泵技术可回收80%以上的蒸汽潜热。
2. **抗结垢与适应性广**
- 低温环境抑制逆溶性盐析出,结垢风险降低80%;可处理高COD(化学需氧量)、高盐分(TDS 1-30%)、含油及热敏性废水。
3. **自动化与低维护**
- 全自动PLC控制,支持无人值守;维护频率低至每6个月一次,减少人工干预。
4. **资源化与环保**
- 产水水质达回用标准(电导率≤100 μS/cm,COD≤30 mg/L);结晶盐纯度≥95%,可直接资源化利用,危废减量90%。
5. **紧凑设计**
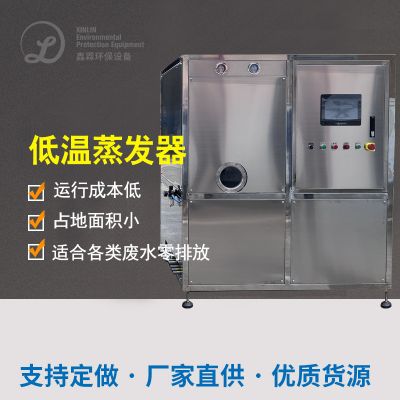
- 设备占地面积小,例如3吨处理量的蒸发器仅需6平方米。
1. **危废处置中心高浓度废液处理**
- 某国资环保企业采用LT-DX-15T低温蒸发器处理含重金属(Ni、Cu)废水,原水COD高达92,100 mg/L,处理后出水COD降至246-321 mg/L,浓缩比达90%-95%。年处置成本约33万元,较传统工艺节省显著。
2. **含镍废水处理**
- 某企业复购5套低温蒸发器处理电镀含镍废水,镍去除率达99%以上,浓缩液可直接回收金属资源。
3. **化工母液处理**
- 煤化工企业使用低温蒸发器处理杂盐母液,清洗频率减少50%,设备利用率提升30%,结晶盐纯度满足工业回用标准。
4. **食品行业应用**
- 某果汁厂采用低温蒸发技术浓缩果汁,保留维生素和风味,蒸发效率提升40%,能耗降低60%。
### 未来趋势
随着“双碳”目标推进,低温蒸发器正向智能化、集成化发展。例如,结合AI控制系统动态优化参数,或与膜技术联用(如“蒸发-反渗透”工艺)提升水回收率至95%以上。新能源驱动的太阳能低温蒸发系统也在偏远地区试点,实现零碳排放处理。
 扫一扫添加微信