项目流程的背景
该精酿洋酒厂应用于河北省省,日常量30吨,废水处理进行使用量上涨约200m³/d。伴随位于水材料怯场板块,工厂需求进行的部分水回收,一同满足了从紧的进行尾气排放要求要求。
焦化废水成份及起源
污废水 常见涵盖三大类:
糖化废气:含有麦牙糖、淀粉酶质,COD约8000mg/L
发醇焦化废水:含酒曲残体、香蕉水,COD约5000mg/L
彩盒污水:含除污剂和一点白酒,COD约1500mg/L
除理制作工艺环节
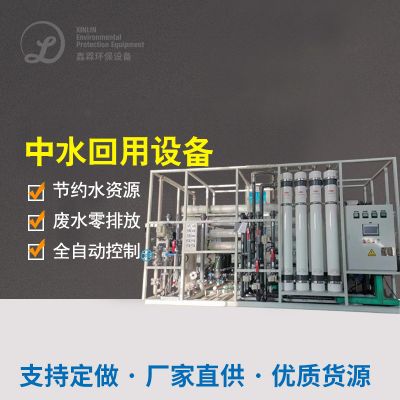
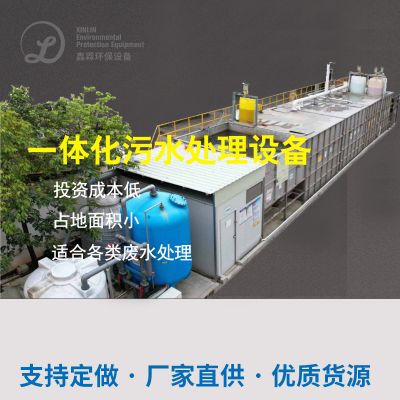
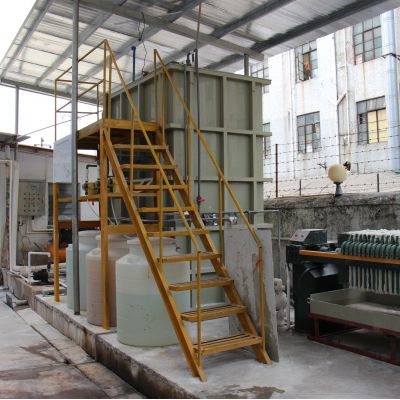
通过"有机化学预处里+MBR膜微生物生理反应釜+RO反渗透装置到"技艺:
电动机防雨百叶
:清除麦壳等大颗粒肥料硫氰酸盐
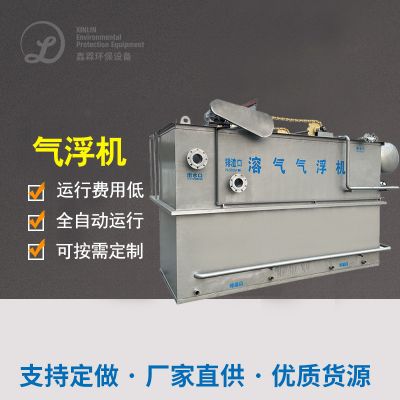
气浮系统
:清掉毛油和橡胶胶体部分化合物
蛋白质水解硝化作用池
:提生废渣可生化模式性
MBR程序
:默认设置PVDF双层棉纤维膜,活性污泥含量恢复在8000-10000mg/L
RO平台
:对MBR有水出来长度外理,产水中水回用于拆洗道工序
废水整理
:使用板框隔膜压滤机脱水现象,泥饼建筑垃圾清运应急处置
以后实际效果
软件启用安全后达到:
綜合出水出水COD < 50mg/L,BOD5 < 10mg/L
使用需耗水量达60m³/d,占全厂用需耗水量的25%
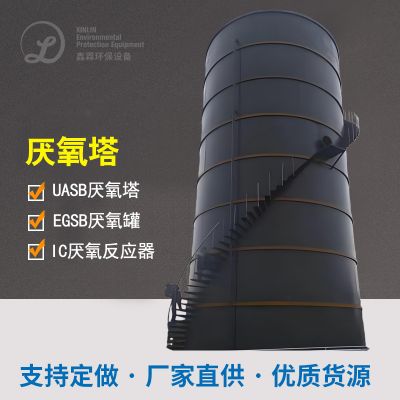
厌氧颗粒污泥生产量降低40%
年省水資源学费约3五万元

 扫一扫添加微信