白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
高度白酒废气排放处里技術分析与金典案例分享详述
原料制酒做我国西方轻工业的重要的结构要素,其产量历程中造成的气体相关问题愈发得到关心。原料气体主耍源头于酿酒、发孝、减压蒸馏、贮藏等过程,其化学成分繁琐,加工正确净化处理难易度最大。今天将整体浅析原料气体的源头、优缺点与害处,研究方法加工正确净化处理薄弱点及根据性解決方法,并配合真实实例完整论述加工正确净化处工院艺与收益。
一、茅台白酒废液的来源地、优势特点与有害
来自
老酒印刷废气最主要有于下面各个环节:
发酵法环节
:产气荚膜梭菌技术分泌呈现的二脱色碳、加硫氢、醇类、酯类等气态。
减压蒸馏的时候
:持续高温水汽带入的发挥性有机的物(VOCs),如甲醇、乙酸乙酯、丁酸乙酯等。
吸收与包装袋
:酒体释放诞生的乙酸乙酯水蒸汽十分他香气类物料。
废污水办理站
:好氧菌处里步骤中生成的甲烷气物、硫化橡胶氢等臭鸡蛋气味气物。
优势特点
成份非常复杂
:带有醇类、酯类、酸类、醛类等不同有机化学物,且质量浓度振幅大。
湿度较高
:减压蒸馏工段尾气普通伴随耐高温高湿形态,易对加工处理装备引发被腐蚀。
浓度值、辛苦量
:多半有机废气酸度较低,但排放出量较少,增长了清理困难。
臭味特别
:含混炼合物(如混炼氢)及醛类有害物质易有过强影响性异味。
威胁
生态环境导致
:VOCs是老化和PM2.5的前体物,积极参与光化学反映反映,激化空气环保问题环保问题。
营养健康伤害
:继续交往或者会导致透气道急病、神经末梢系统化挫伤,甚至会有害安全隐患。
稳定风险控制
:无水乙醇液体具备可燃性,若氧浓度过高易触发爆破责任事故。
行业样子
:腐臭味味儿易可能会导致附近民众申诉,作用中小企业世界 名誉。
二、酒废水处里困难与真对性知识解决办法计划
瓶颈问题剖析
对环境湿度的与温会影响
:高湿工业废气易引起外理机器设备吸收率走低,且高温天气先决条件机会离子液体副反映。
基本成分震荡大
:的不同生产方式过程烟气溶液浓度和结构异同更为明显,标准整理系统性有着强转变性。
交易与加载成本预算
:传统性整理技术性(如燃烧物法)高耗能高,小微酒企不可承受。
三次空气污染危害性
:如无机化学洗條应该行成生产废水,几丁质酶炭吸需頻繁换个相关材料。
根据性解决办法措施
工艺处理空调抽湿下滑
:选择蒸汽加热+湿式滤水组合构成的工艺,减轻有机废气治理对环境湿度的与粉末物负担。
多枝术交叉耦合新工艺
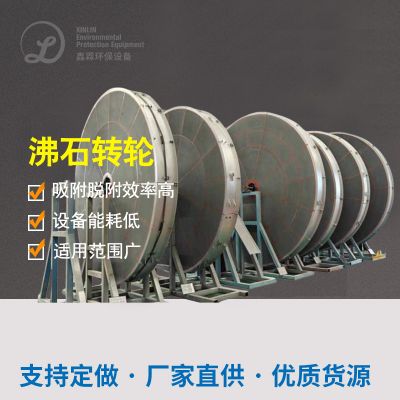
:不同氨水浓度特征,确定“生物体处理+活力性炭吸收”或“沸石转轮萃取+RTO然烧”等组合成科技。
自动化化掌握软件
:经由上线检测及时调设备叁数,适用有机废气治理振幅。
自然资源化再生应用
:利用甲醇等有价格物质,大幅度降低治理生产成本的直接保证 网络资源反复。
三、散白酒尾气处置经典传奇典型案例详细说明
例一:某有名的茅台白酒品牌山东生產基底
企业客户情况
该工厂为内地白洒市场领头工厂,应用于云南省白洒中心地区,亩产能超十万吨。工作产业基地涵盖食物发酵生产线上、分馏生产线上、储酒库及木箱生产线上,废气释放释放点减少且排风量大。在此之前主要包括简单的自喷治理,但臭气情况尚未防止,周边地区群众投诉信反复。
处理鑫霖环保的流程
印刷废气处理
:对萃取甑锅、堆肥池、储酒罐等工位实行紧闭提取,适用耐蚀化热力管道传送。
预进行处理
:的废气先过冷凝水器(工作温度减少为40℃以下的)和湿式过滤水器(消除粒子物及雾状)。
主要解决
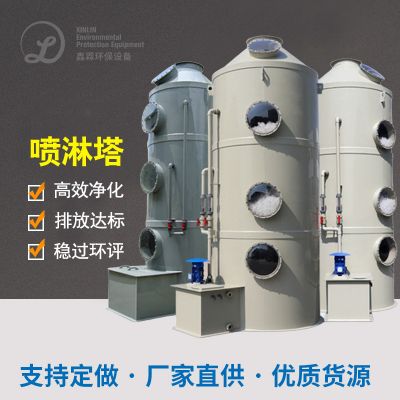
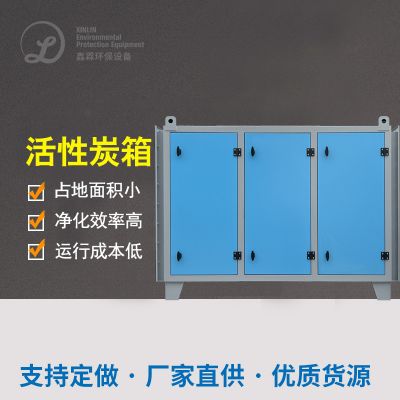
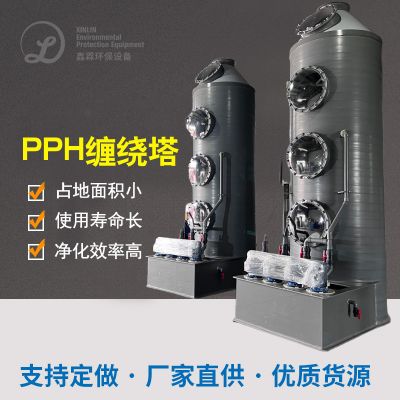
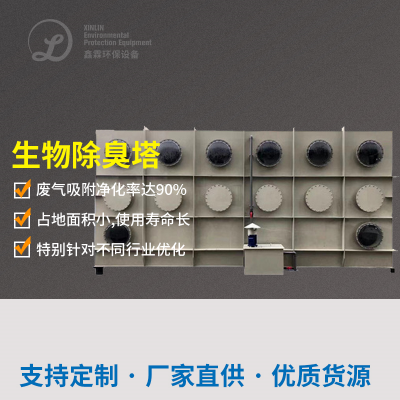
:分为“菌物滴滤塔+抗逆性炭吸出”组装的工艺。
怪物滴滤塔:注射持种塑料填料,微怪物挥发酒精、酯类等易怪物挥发物料。
化学活化炭吸出:专门针对难光降解的物质(如醛类、混炼物)通过深度1净化系统。
废气排放
:加工后直接排放物经15米高排气口筒未达标直接排放。
净化处理仪器
冷疑器:铝合金坯质,板换户型面积200㎡。
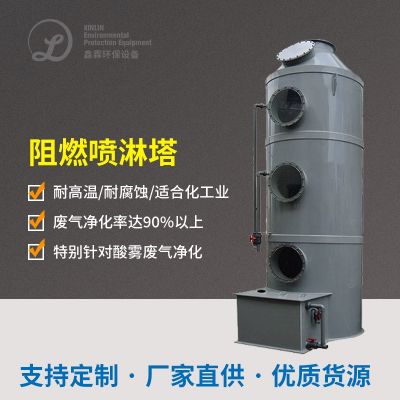
生物工程滴滤塔:直劲4米,高10米,PE质量。
灵抗逆性炭吸收吸收罐:多级串连,每罐装填5吨蜂窝灵抗逆性炭吸收。
离心力引风机:新风量80000m³/h,直流变频空调调控。
处置成效
非丁烷总烃洗去率>90%,出口值氧化还原电位<20mg/m³。
加硫氢删去率>95%,口含量<0.5mg/m³。
恶臭味密度(无限纲)从5000减至150这。
工厂竞争力
生态环境管理效益
:年节能降耗VOCs约120吨,强势调理工业园区及周邊空女人味量質量。
社会存在经济效益
:村民投诉举报率越来越低95%,品牌公众号精神面貌升级。
成本效用
:回收处理的无水乙醇冷疑液可以选择于非常低端酒的生产,年节约开支塑料原材料成本低约五十万元。
方案正规
:完成拥有《典雅污染问题物全方位的尾气排放规定》(GB16297-1996)条件。
典例二:某小型中国白酒商家兰州园区
用户蓝本
该制造业企业为部位性中国的白酒知名品牌,年产值原酒5000吨,加工区地处云南贫困山区,环镜灵敏性高。有机废气治理基本原于蒸溜产线和地窖酒窖,特色是冷藏高湿(相对于温度湿度常达95%上述),且含有过多酯类芬香类物质。固有清水洗塔治疗实际效果差,的设备耐腐蚀严峻。
操作工艺设备标准流程
尾气抽取
:对萃取线采取顶吸罩+侧吸罩结合回收利用,酒窖采取-压排风系统软件。
预治疗
:选用“有级气液分离器+除雾器”生产技术,将空气湿度高于70%下。
基本外理
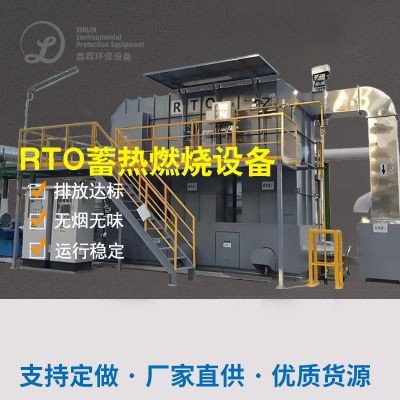
:选取“沸石转轮溶缩+蓄快热式进行燃烧(RTO)”技巧。
沸石转轮:将狂风量低盐浓度烟气提液至10倍之内。
RTO系统:在800℃以下温度高下将充分物完全彻底可分解为CO₂和H₂O。
余热利用
:烧燃会产生的气温废气适用暖机进气,大大节省锅炉燃料。
加工处理设施
沸石转轮:直徑3.5米,浓缩提炼比10:1。
RTO炉:三室结构特征,热率≥95%。
余热工业锅炉燃烧:存在蒸气工业废水处理于萃取制作工艺。
补救效用
VOCs快速清理率≥98%,外贸出口浓硫酸浓度<10mg/m³。
有机废气治理排放出溫度降为40℃一下,无多次热污染破坏。
机械设备多次运转5年未出显耐腐蚀间题。
中小型企业作用
再生资源勤俭节约
:余热收旧次年增加天燃汽保险费用约80万块。
程序运行不稳
:沸石转轮与RTO兼容高湿周围环境,维修时期减少至6十一个月。
高端品牌增值服务
:使用“健康白酒酿造”v认证,商品升值大幅提升10%。
长期性的安全
:足够四川省2017最新区域原则(DB52/864-2022)严于符合要求。
典例三:某网络基础性酒业有限公司公司浙江生孩子军事基地
业主经验
该集团有限公司产品的线覆盖率酱香型白洒、料酒及果酒,吉林基地面积以酱香型白洒生育为中心,化工废水组分复杂性(含酒精、乙酸乙酯、丁酸丁酯等)。作业区是在工艺绿化区,低能耗监督管理要严,需时候很好解决化工废水与化工废水站异臭困难。
正确处理新工艺施工工艺
分质采集而来
:将萃取印刷废水(高渗透压)与生活污水站印刷废水(低渗透压臭鸡蛋气味)拆开搜集。
级别划分治疗
:
高质量浓度有机废气治理:选取“冷凝器利用+UV光催化剂反应”艺,利用乙酸乙酯并挥发酯类。
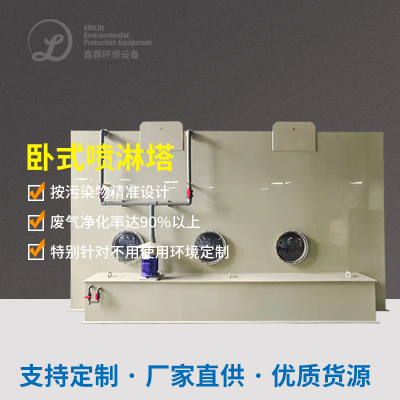
低盐浓度有机废气治理:选用“无机化学干洗+生物制品滤池”技艺,洗去塑炼氢及二氧化氮。
携手补救
:将电镀废水站工业尾气产生怪物滤池,与生产线上工业尾气统一的监管。
解决机器
乙酸乙酯利用平台:冷凝器液精馏塔,乙酸乙酯纯净度达90%。
UV光崔化系统:216支红外光谱灯管,微米TiO₂崔化剂。
生物体滤池:300㎡占地面积,海螺鲍尔环填料+软型菌剂。
解决使用效果
乙酸乙酯利用率>85%,年利用乙酸乙酯300吨。
臭气熏天材质去掉率>92%,厂界无组识排放出符合标准。
融合运营代价比单一化RTO系统下降40%。
企业前景
产品化突显出
:出售乙酸乙酯间接用做生产销售,年创收200亿元。
总成本seo
:低质量浓度尾气进行生态学治理,高能耗仅为普通步骤的1/5。
标准化管理升降
:确立全生产车间废气排放聚焦监管渠道,保证自动化化系统运维。
相关行业先进校
:成工业企业产业园区低能耗典型示范品牌,获政府部门补肋140万元。
结语
高度纯粮酒工业有机工业废气物防治需经过中小型经营规模性、工业有机工业废气物特质及省份的标准,的选择配适的系统途径。经过预补救降湿、组装能力深入推进补救、生活环境秸秆综合灵活运用收售灵活运用等方法手段,可实现目标生活环境管理管理效益与经济增长管理管理效益的互惠互利。快速发展,因为生物工程系统、崔化材质及智力控制的迅速快速发展,高度纯粮酒工业有机工业废气物防治将向更高一些效、更低耗的方面发展史。

 扫一扫添加微信